

Профиль ABS может соответствовать своим-размерам поперечного сечения, но все равно не подходить по длине. Он может изгибаться, изгибаться вбок или перекручиваться после того, как покинет линию. Первый полезный вопрос:когда форма изменилась: во время калибровки и охлаждения, к моменту резки, после кондиционирования или во время хранения и транспортировки.
Объем:В этом руководстве рассматривается непрерывная экструзия промышленного профиля ABS, а не 3D-печать FDM. Это дает возможность сузить возможные причины и определить повторяемую проверку. Он не устанавливает настройки охлаждения или допуски по прямолинейности, которые применимы к каждому сорту смолы, сечению и сборке.
Определите форму → Найдите, когда она изменилась → Сопоставьте шаблон → Проверьте одну переменную → Повторно проверьте
Определите, что изменило форму
«Искаженный» — слишком широкое понятие для протокола проверки. Прежде чем сравнивать образцы, опишите особенность и направление изменения.
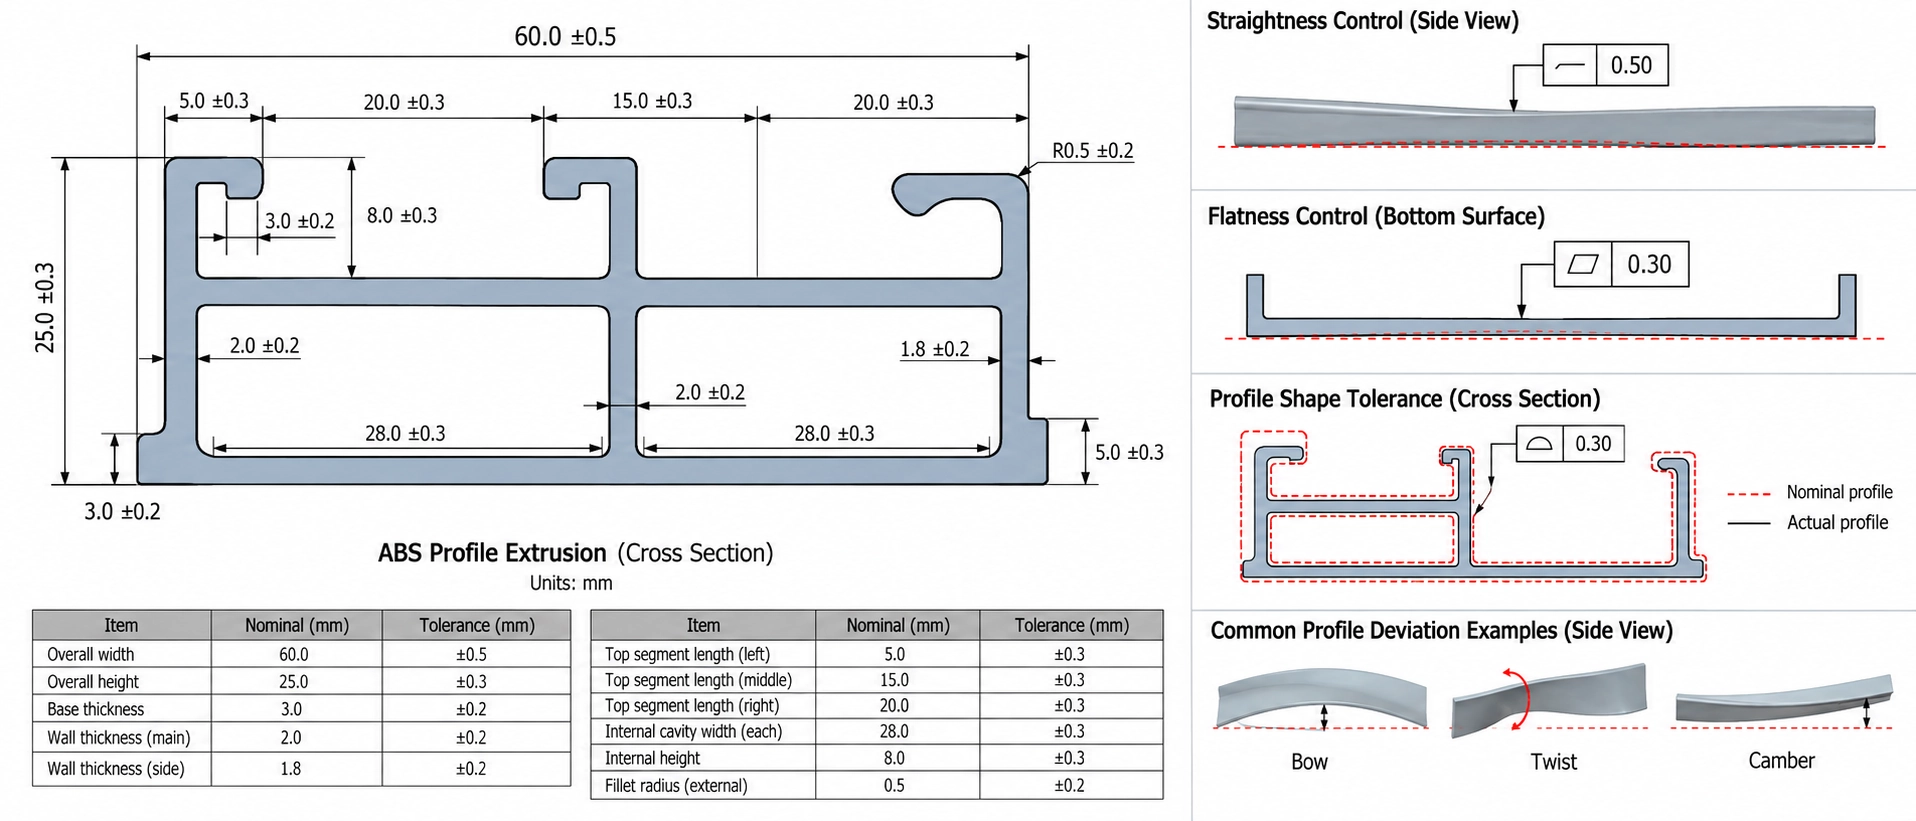
| Наблюдение | Что записывать |
| Поклон | Отметьте продольную грань и запишите ее максимальное отклонение от согласованной прямой линии на всем протяжении измерения. |
| Камбер | Используйте согласованную боковую грань для записи бокового отклонения на той же указанной длине. |
| Крутить | Запишите ориентацию поперечного сечения-на обоих концах и его поворот на определенном пролете. |
| Локальное изменение плоскостности | Регистрируйте отклонение в пределах заданного участка одной грани, а не по всей длине детали. |
Это рабочие описания, а не универсальные стандарты приемки. В соглашении о чертеже или проверке должна быть указана контролируемая поверхность или базовая точка, интервал измерения, опора, ориентация, метод, единица измерения и допустимое отклонение. Для детали, непрерывно прикрепленной к жесткому узлу, может потребоваться проверка посадки, отличная от той, которая свободно проходит. Дачангаплоская направляющая полосы ABSобсуждает эти варианты спецификаций более подробно.
Сделайте фотографию, на которой видна вся пораженная длина, и отметьте измеренное лицо. Для изогнутой части отметьте, какая сторона вогнутая. Для скрученной детали покажите ориентацию сечения-с обоих концов. Фотографии помогают обнаружить симптом, но для сравнения деталей необходимы измерения, выполненные в указанных условиях эксплуатации.
Определите, когда появилось отклонение
Сравнить идентифицированные образцы изта же производственная партияиспользуя тот же диапазон измерений, точки опоры и ориентацию. Замер при резке, после согласованиякондиционированиепериод-время, в течение которого отрезанная деталь выдерживается в определенных условиях перед следующим измерением-и после указанных условий хранения или транспортировки. Записывайте время и условия каждого чтения.
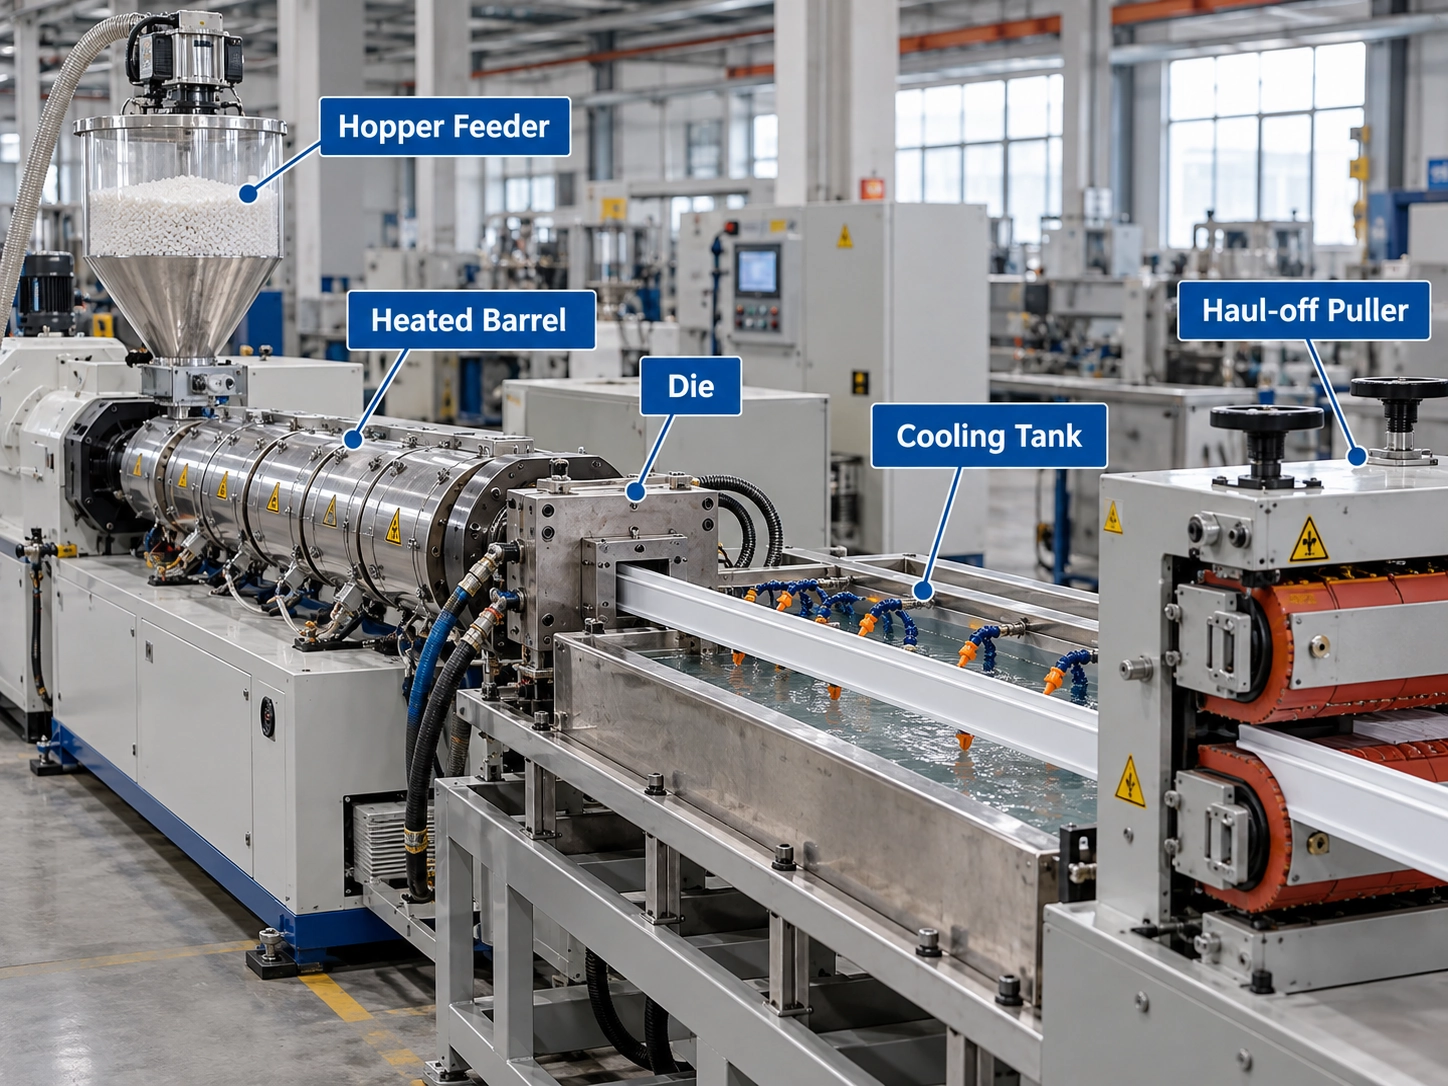
Если наблюдение формы может быть выполнено рядом с калибровочной станцией-калибратором, который удерживает формирующийся профиль на заданном участке-или во время последующего охлаждения, отметьте его расположение на линии. Отдельно проверяйте размер и последующий отвод тепла: стабильный участок на калибраторе не показывает, что из профиля ушло достаточно тепла. Относитесь к онлайн-наблюдению-как к тенденции процесса. Для окончательной приемки используйте образец, измеренный после согласованных условий охлаждения и кондиционирования; горячий или все еще-меняющийся профиль не эквивалентен кондиционированной детали.
Если профиль уже искривлен при резке, исследуйте баланс секций, калибровку, охлаждение иотвезти-от, оборудование, которое протягивает профиль через линию. Если при резке оно проходит, но позже меняется, изучите историю охлаждения и способы подготовки, поддержки и упаковки отрезанных отрезков. В статье Дачана о процессе экструзии АБС-пластика объясняется, на каком этапе находятся эти операции, и перечисляются несколько возможных причин изменения размеров после резки.
Ключевой момент:Ни одна временная закономерность сама по себе не является причиной. Не объединяйте показания разных этапов в один результат «прямолинейности». Деталь, которая меняется во время кондиционирования, ставит другой вопрос, чем та, которая меняется только после отгрузки, даже если окончательное измеренное отклонение аналогично.
Используйте шаблон для выбора записей для проверки
В таблице ниже наблюдение сочетается с записями, которые могут помочь отличить конкурирующие объяснения. Каждая предполагаемая причина представляет собойгипотеза для проверки, а не данные о конкретном цикле производства АБС.
| Шаблон | Что исследовать | Запись или сравнение |
| Лук неоднократно обращен к одной и той же стороне секции с неравными стенками, ребрами или кромками. | Баланс секций, калибровочный контакт и охлаждение по всей секции. | Отметьте вогнутую сторону на нескольких образцах. Сравните его с толщиной стенки, характеристиками сечения, версией оснастки и схемой охлаждения. |
| Изменения лука в зависимости от версии штампа или калибратора | Баланс потока матрицы как кандидат наряду с калибровкой и охлаждением | Сравните затронутые образцы с версией штампа и доступными записями расхода-баланса, настройкой калибратора и устройством охлаждения. Корреляция ревизий сама по себе не определяет причину. |
| Форма или размеры изменяются при изменении выходной мощности или скорости линии. | Сохраняется ли выработка и вывоз-совпадающими | Сравните скорость-согласованной по времени производительности, скорость-вытаскивания и массу на единицу длины с затронутыми образцами. Опубликованное руководство по процессу связывает эти записи со смещением размеров; их связь с луком в конкретном забеге все еще требует проверки. |
| Детали проходят при резке, но изменяются после кондиционирования. | Быстрая закалка и остаточные напряжения, недостаточное общее охлаждение, ориентация от-отвода или условия кондиционирования. | Повторно -измерьте одни и те же идентифицированные образцы одним определенным методом и сравните их записи по охлаждению, линии и кондиционированию. Это опубликованные кандидатские причины, а не ранжированный список. |
| Поперечные сечения-повернуты по длине или скручивание варьируется в зависимости от образца. | Независимо от того, появляется ли изменение на линии первым или позже, и следует ли оно за одной секцией или настройкой инструмента. | Запишите направление вращения и величину за один и тот же интервал на каждом этапе. Прежде чем предлагать корректировку, сравните образцы с чертежом сечения, модификациями штампа и калибратора, выравниванием размеров и устройством охлаждения. |
| Изменение появляется только после штабелирования или отгрузки | Поддержка и удержание после резки | Сравните размеры до упаковки и после транспортировки, а также ориентацию упаковки и места опор. Направляющая плоской-полосы рассматривает транспортную деформацию отдельно от стабилизации размеров. |
Для лука, управляемого усадкой-, направление кривизны дает дополнительныезацепка, а не правило: сравните вогнутую сторону с областями, которые могли оставаться более теплыми дольше, например, с более толстой стенкой или ребром. АОбъяснение тренинга по коммерческой экструзии 2017 года-используется пример PE-HD: если одна область затвердела, а более теплая область продолжает сжиматься, то последующая усадка может сдвинуть профиль в сторону более теплой стороны. На изогнутом образце это будет внутренняя или вогнутая сторона кривой. Его существенные-конкретные показатели и результаты не могут быть перенесены в профиль ABS. Если направление варьируется в зависимости от образца или записи не соответствуют предполагаемому температурному режиму, оставьте другие причины открытыми.
Twist требует собственной записи. По одному концу-на фотографии невозможно показать, развилось ли вращение по длине, появилось ли оно после разрезания или меняется от образца к образцу. Измерьте его на согласованном участке на тех же этапах, что и для лука. Асимметрия секций, выравнивание размеров и распределение охлаждения являются целесообразными объектами для проверки, но ни один из них не позволяет установить причину без записей о затронутой детали.
Почему изменение системы охлаждения само по себе не может решить проблему
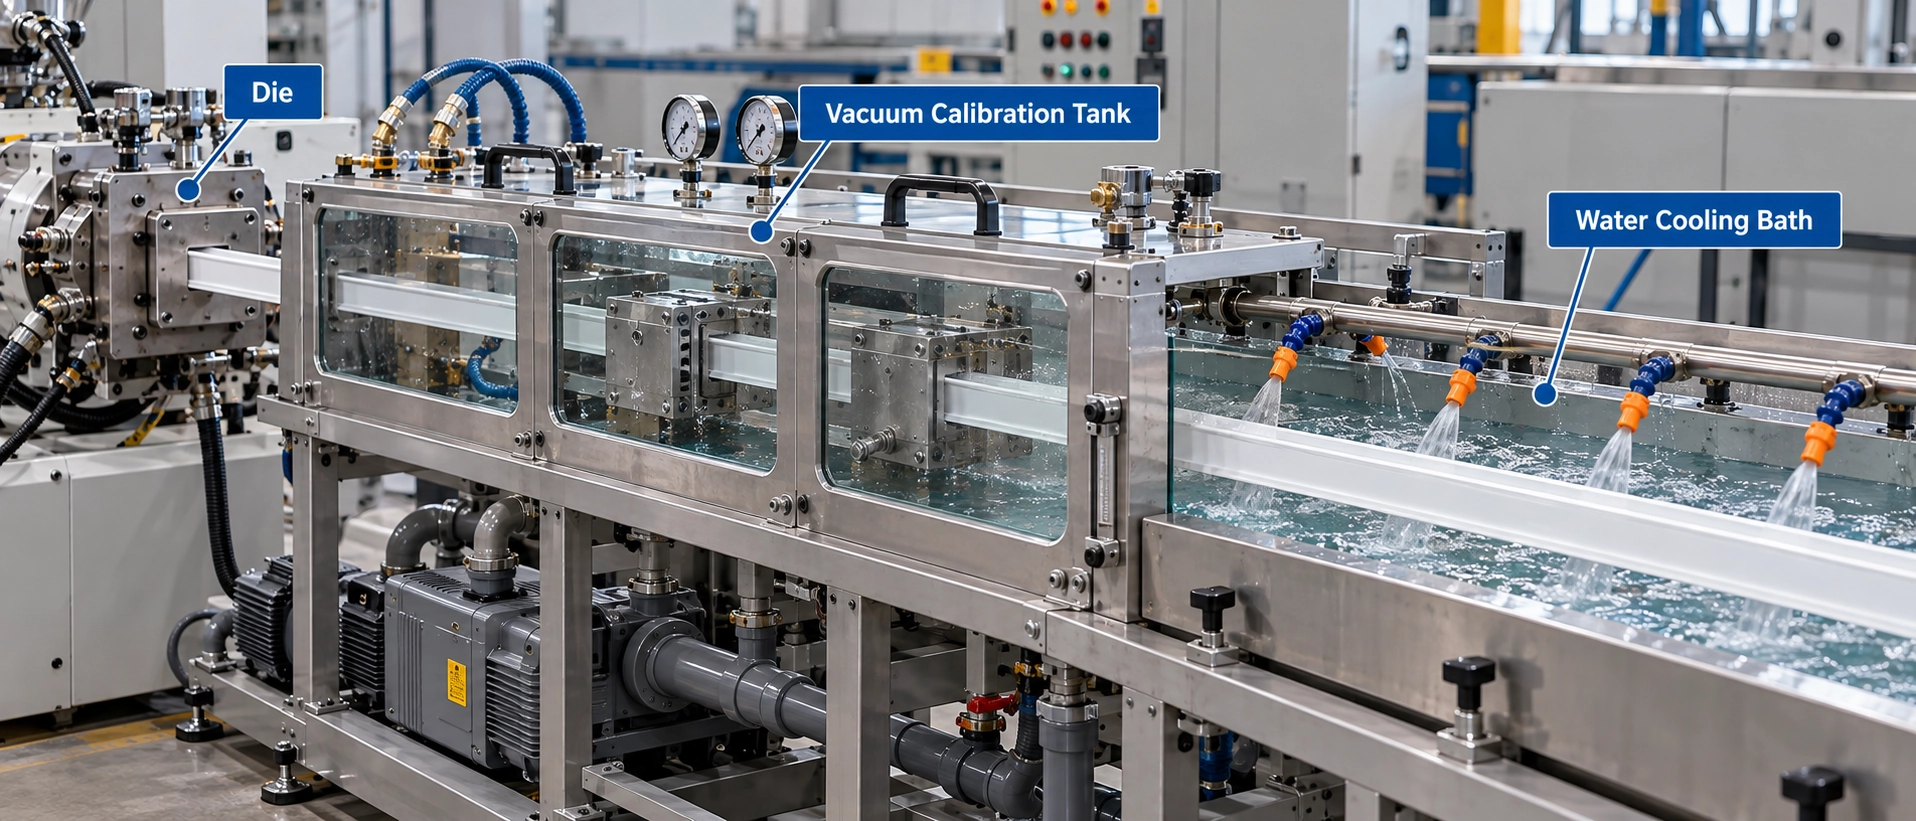
«Больше охлаждения» оставляет без ответа два вопроса: получает ли профильдостаточно полного охлаждениясохранять форму после потока, и есть ли охлаждениедостаточно однородныйчтобы избежать большой разницы по сечению. Дачангаруководство процессом, коммерческий источник, описывает оба возможных направления отказа. Недостаточное охлаждение может сделать профиль подверженным последующей деформации; быстрая закалка может оставить остаточное напряжение, связанное с последующим изменением размеров. Ни в одном из описаний не указана причина деформации конкретной детали.
A Численное исследование 2022 года, проведенное Спанджаардсом, Халсеном и Андерсоном вМакромолекулярная теория и моделированиеисследовали внешнее охлаждение, форму экструдата и остаточные напряжения в смоделированных кольцевых и полых-квадратных полимерных экструдатах (DOI:10.1002/mats.202100074). В его аннотации говорится, что необходимо равномерное охлаждение, чтобы избежать коробления и скручивания из-за дифференциальной усадки. В смоделированных условиях более быстрое охлаждение уменьшило набухание экструдата, но оставило большие остаточные напряжения вблизи краев; более медленное охлаждение привело к большему набуханию при высоких числах Вайсенберга. В ходе моделирования не были установлены температура воды класса ABS-, скорость линии, предел прямолинейности или диагностика для производственной партии.
Как проверить изменение охлаждения:изменитьодна определенная переменная за раз. Запишите марку смолы, версию секции и инструмента, производительность, скорость-вывоза и условия охлаждения. Затем измерьте идентифицированные образцы при разделке и еще раз после того же согласованного периода выдержки. Изменение, которое улучшает показания при резке, но ухудшает условный результат, не является адекватной коррекцией. Не принимайте значение охлаждения из другого материала или секции в качестве настройки производства АБС-пластика.
Сделайте проверку прямолинейности повторяемой
Прежде чем утвердить образец или судить о том, помогло ли исследование, воспользуйтесьплоская-направляющая полосысогласовать контролируемый признак и способ приемки. Для этого-по-поэтапного диагноза также согласуйте следующие пункты:
Зафиксируйте грань или базовую точку, длину резки, диапазон измерений, места опор и ориентацию для каждого показания.
Запишите калибр или метод, единицу измерения и идентичность образца, связанную с его чертежом, смолой, матрицей и версиями калибратора.
Определите условия кондиционирования и запишите показания при резке, после кондиционирования и после любой указанной упаковки или транспортировки.
Согласуйте, какое условное считывание контролирует приемку,-специфическое допустимое отклонение, план выборки и реакцию на неудачное считывание.
Эти решения превращаются в повторяемое решение о принятии. Первое-утверждение изделия распространяется на определенный образец, прошедший согласованные проверки; Для продолжения производства необходим собственный план отбора проб и реакций.
Практическая запись может использовать следующие поля, не подразумевая какого-либо заданного приемочного значения:
| Пример удостоверения и настройки | Результаты и сроки |
| • Идентификатор образца • Производственная партия • Марка смолы • Изменения в чертежах и инструментах. • Измеренное лицо • Длина обрезки • Охватывать • Места поддержки • Ориентация • Измерять • Единица |
• Чтение при резке • Условия кондиционирования • Начало кондиционирования и время измерения • Чтение после кондиционирования • Состояние упаковки или транспортировки • Последующее чтение |
Сохраняйте идентификатор образца связанным с записями процесса за тот же период. В противном случае даже тщательно измеренный дефект невозможно будет сравнить с предполагаемой причиной.
Обсуждаете деформированный профиль с производителем?Подготовьте чертеж сечения, указанную марку смолы, длину обрезки, предполагаемое применение, фотографии дефектов и измерения со всех доступных этапов. Эти материалы позволяют более конкретно обсудить инспекции и возможные судебные разбирательства. Для нового пользовательского профиля ДачангаСтраница профиля продукта ABSописывает составление-или-образца предложения и образец-процесса утверждения; он не устанавливает, что существующий дефект был диагностирован или что конкретное исправление будет эффективным.