

★Давление в полости формы при литье под давлением
При настройкелитье под давлениемпараметров процесса, обычно соблюдается следующая процедура, и следует обратить внимание на соответствующие ключевые моменты.
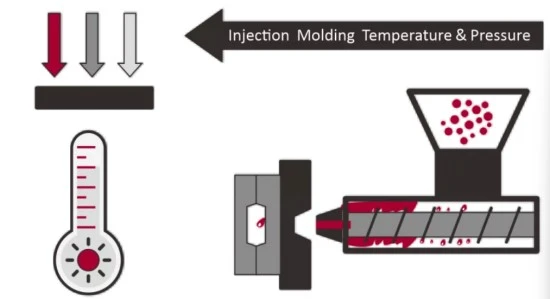
Общий процесс и ключевые моменты для настройки параметров процесса
Установите температуру пластификации
① Если температура слишком низкая, пластик может не расплавиться полностью или может плохо растекаться;
② Если температура плавления слишком высока, пластик разложится;
③ Получите от поставщика пластмассы точные температуры плавления и формования;
④ Бочка имеет 3-5 зон нагрева, при этом зона, ближайшая к бункеру, имеет самую низкую температуру, в дальнейшем постепенно повышающуюся. Нагреватель на сопле должен обеспечивать постоянство температуры;
⑤ Фактическая температура плавления обычно выше заданного значения нагревателя, в основном из-за влияния противодавления и тепла трения, генерируемого вращением винта;
Зондовый термометр может измерять фактическую температуру расплава.
Установите температуру формы
①Получите рекомендуемые значения температуры пресс-формы у поставщика пластика;
②) Температуру формы можно измерить термометром;
③ Температура охлаждающей жидкости должна быть на 10-20 градусов ниже температуры формы;
④ Если температура формы составляет 40-50 градусов или выше, рассмотрите возможность установки изоляционной пластины между формой и фиксирующей плитой;
⑤ Иногда для улучшения качества поверхности деталей необходимы более высокие температуры пресс-формы.
Установите конечную точку впрыска винта.
Конечная точка впрыска — это положение винта при переключении со стадии наполнения на стадию выдержки, как показано на Рисунке 2-15. При недостаточном наполнителе на поверхности изделия могут появиться следы усадки. Обычно толщина наполнителя устанавливается в пределах 5-10 мм. Опыт показывает, что установка конечной точки впрыска на заполнение 2/3 полости формы на этом этапе может предотвратить повреждение термопластавтомата и формы.
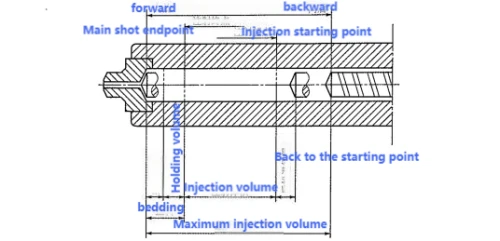
На Рисунке 2-15 показана настройка конечной точки винтовой инъекции.
Установите скорость винта
① Установите необходимую скорость шнека для пластификации пластика;
②Процесс пластификации не должен длиться в течение всего цикла. Если да, то скорость необходимо увеличить.
③ Идеальная скорость шнека — это минимальная скорость, которая не увеличивает время цикла.

(5) Установите значение противодавления.
① Рекомендуемое противодавление составляет 5–10 МПа;
② Слишком низкое противодавление приведет к получению нестабильной продукции;
③ Увеличение противодавления увеличивает теплоту трения и сокращает время, необходимое для пластификации:
④ Использование более низкого противодавления увеличивает время пребывания материала в бочке.
Установить значение давления впрыска
① Установка давления впрыска на максимальное значение термопластавтомата предназначена для лучшего использования скорости впрыска машины, поэтому настройка давления не будет ограничивать скорость впрыска;
② Давление переключится на стадию удерживающего давления до того, как форма будет полностью заполнена, что предотвращает повреждение формы.
Установите начальное значение давления выдержки.
① Установка удерживающего давления на 0,1 МПа остановит шнек, когда он достигнет конечной точки впрыска, тем самым предотвращая повреждение термопластавтомата и формы;
② Давление удержания будет постепенно увеличиваться, пока не достигнет заданного значения.
Установите скорость впрыска на максимальное значение термопластавтомата.
(1) Использование максимальной скорости впрыска приведет к снижению сопротивления потоку, увеличению длины потока и повышению прочности линии сварного шва. Однако при этом возникает необходимость установки вентиляционных отверстий. Плохая вентиляция задерживает воздух, создавая чрезвычайно высокие температуры и давления в полости формы, что приводит к появлению следов пригорания, деградации материала и коротким выстрелам.
② Определите расположение линий сварки и скоплений воздуха. Чтобы избежать или свести к минимуму дефекты, вызванные захваченным воздухом, необходимо установить хорошо-систему вентиляции.
③ Также необходима регулярная очистка поверхности формы и вентиляционных устройств, особенно для материалов АБС/ПВХ.
Установить время выдержки давления
① Идеальное время выдержки — это минимальное время затвердевания ворот и время затвердевания детали;
② Время затвердевания ворот и время затвердевания детали можно рассчитать или оценить;
③ Для первого испытания время заполнения формы можно спрогнозировать с помощью программного обеспечения CAE, а время выдержки можно установить в 10 раз больше времени заполнения формы.

Установите достаточное время восстановления.
① Время охлаждения можно оценить или рассчитать, включая время выдержки и время непрерывного охлаждения;
② Первоначально время непрерывного охлаждения можно оценить как 10-кратное время впрыска. Например, если прогнозируемое время впрыска составляет 0,85 с, то время выдержки составляет 8,5 с, а время дополнительного охлаждения — 8,5 с. Это гарантирует, что детали и система направляющих полностью затвердеют перед извлечением из формы.
Установите время открытия формы
Обычно время открытия формы устанавливается на 2-5 секунд, включая процессы открытия формы, извлечения из формы и закрытия формы. Производственный цикл представляет собой сумму времени впрыска, времени выдержки давления, времени непрерывного охлаждения и времени открытия формы, как показано на рисунке 2-16.

Постепенно увеличивайте объем впрыска, пока он не достигнет 95% объема полости.
① Программное обеспечение CAE может измерять вес пластиковой детали и ворот/бегунов. С помощью этой информации, а также известного диаметра шнека или внутреннего диаметра цилиндра можно оценить объем впрыска и положение начала впрыска для каждого впрыска.
② Таким образом, форма заполняется только на 2/3, а давление выдержки устанавливается на 0 МПа. Таким образом, заполнение прекращается, когда шнек достигает конечной точки впрыска, защищая форму. Далее наполнение увеличивается на 5–10% с каждым шагом, пока форма не заполнится на 95%.
③ Чтобы предотвратить вытекание пластика из сопла, используется предохранительный клапан сжатия. Сразу после завершения вращения шнека он втягивается на несколько миллиметров, чтобы снять противодавление, возникающее на этапе пластификации.
Переключиться на автоматический режим
Для достижения стабильности обработки необходимо перейти в автоматический режим работы.

Установить ход открытия формы
Настройки хода открытия формы включают высоту сердцевины, высоту продукта и зарезервированное пространство, как показано на рисунке 2-17. Ход открытия формы должен быть минимизирован. Каждый раз, когда форма открывается, начальная скорость должна быть низкой, затем увеличиваться и, наконец, снова уменьшаться ближе к концу. Последовательность закрытия формы аналогична последовательности открытия формы, т. е. медленно-быстро-медленно.
Установите ход извлечения из формы, начальное положение и скорость.
Во-первых, устраните все проскальзывания; максимальный ход эжектора равен высоте сердечника. Если термопластавтомат оснащен системой гидравлического эжектора, исходное положение должно быть установлено таким образом, чтобы можно было полностью извлечь деталь из неподвижной формы. Когда скорость выталкивания равна скорости открытия формы, деталь остается на фиксированной стороне формы.
Установите объем впрыска, чтобы заполнить 99% объема расплава в полости формы.
Когда процесс зафиксирован (каждый раз производятся одни и те же детали), отрегулируйте положение конечной точки впрыска, чтобы заполнить 99% полости, чтобы в полной мере использовать максимальную скорость впрыска.
Постепенно увеличивайте давление удержания
① Постепенно увеличивайте значение давления выдержки, увеличивая его каждый раз примерно на 10 МПа. Если полость формы заполнена не полностью, объем впрыска необходимо увеличить.
② Выберите минимально допустимое значение давления. Это сводит к минимуму внутреннее давление изделия, экономит материал и снижает производственные затраты. Более высокое удерживающее давление приводит к высокому внутреннему напряжению, что может вызвать коробление детали. Внутреннее напряжение можно снять путем отжига изделия до температуры тепловой деформации ниже 10 градусов.
③ Если материал набивки израсходован, заключительный этап удержания давления будет неэффективен. Это требует изменения начальной точки впрыска для увеличения объема впрыска.
④ Гидравлическое давление гидравлического цилиндра можно измерить по манометру термопластавтомата. Однако давление впрыска в передней части шнека более важно. Чтобы рассчитать давление впрыска, гидравлическое давление необходимо умножить на коэффициент преобразования. Коэффициент пересчета обычно можно найти в секции впрыска термопластавтомата или в руководстве пользователя. Коэффициент пересчета обычно составляет 10–15.

Получите кратчайшее время выдержки
① Самый простой способ добиться кратчайшего времени выдержки — начать с установки относительно длительного времени выдержки, а затем постепенно уменьшать его.
до появления следов усадки.
② Если размеры детали относительно стабильны, более точное время выдержки можно получить, используя Рисунок 2-18. На основании представленной на рисунке взаимосвязи между качеством продукта и временем выдержки можно определить время затвердевания ворот или продукта. Например, после шага 9 время выдержки не влияет на качество детали; это самое короткое время выдержки.

Достичь кратчайшего непрерывного времени восстановления.
Сократите время непрерывного охлаждения до тех пор, пока максимальная температура поверхности детали не достигнет температуры тепловой деформации материала. Температуру тепловой деформации можно найти в справочнике по пластиковым материалам, предоставленном поставщиком.
Если во время вышеуказанного процесса происходит запуск нового продукта и значения параметров процесса неопределенны, следует отметить следующие моменты:
① Температура: Установите слишком низкую температуру пластика (во избежание разложения) и слишком высокую температуру формы.
② Давление: начните с более низкого давления впрыска, давления удержания и противодавления (чтобы предотвратить переполнение и повреждение формы и машины).
③ Усилие зажима: начните с большего усилия (во избежание перелива).
④ Скорость: начните с немного меньшей скорости впрыска (во избежание переполнения); начните с немного меньшей скорости винта; начните с немного меньшей скорости открытия и закрытия формы (чтобы предотвратить повреждение формы); начните с более короткого хода дозирования (во избежание переполнения).
⑤ Время: начните с более длительного времени выдержки впрыска (чтобы подтвердить герметичность ворот); начните с более длительного времени охлаждения.