


Изготовленная на заказ пластиковая экструзияпредставляет собой производственный подход, при котором термопластические материалы продавливаются через прецизионные-штампы для получения непрерывной-геометрии поперечного сечения, адаптированной к-конкретным требованиям применения. В отличие от профилей товаров, доступных через каналы сбыта, экструзия на заказ устраняет компромисс между замыслом конструкции и доступностью материалов-, а это различие влечет за собой измеримые финансовые последствия для структуры затрат на закупку, производство и жизненный цикл.
Замена металла (это больше, чем вы думаете)
Вот о чем никто не говорит вам заранее: реальная экономия достигается не за счет дешевого пластика. Пластик не всегда дешев. Иногда смола стоит дороже, чем вы ожидаете, особенно если вам нужны УФ-стабилизаторы, антипирены или армирующее стекло-волокно.
Деньги появляются в другом месте.
Возьмите алюминий. Всем нравится алюминий, который-легок,-устойчив к коррозии и выглядит профессионально. Но инструменты для экструзии алюминия? Вы рассчитываете минимум на 8000–25 000 долларов за игральную кость. И это без термообработки, анодирования, порошковой покраски. Пластиковый профильный штамп для большинства геометрий стоит от 2500 до 6000 долларов. Иногда меньше.
Я видел, как компании перешли с алюминиевого профиля на жесткий ПВХ и сократили затраты на-фут на 60 %. Не потому, что ПВХ — это волшебство, а потому, что они устранили пять последующих операций: удаление заусенцев, сверление, нарезание резьбы, покраску и проверку качества, которая выявляет все царапины, возникающие при работе с голым алюминием.
Один производитель освещения-это было примерно три года назад-перепроектировал корпус светодиода с экструдированного алюминия на профиль из со-экструдированного поликарбоната/АБС. Поликарбонат придал им оптическую прозрачность линзовой части. ABS управляла структурным каналом. Один проход через матрицу, два материала, ноль вторичных операций. Их сборочная линия увеличилась с одиннадцати рабочих станций до четырех.
Поперечная-оптимизация
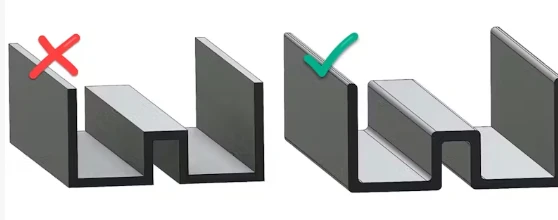
Здесь инженеры зарабатывают деньги.
Стандартная прямоугольная труба из каталога имеет одинаковую толщину стенок. Имеет смысл для производителя:-простой инструмент, широкая применимость. Но ваше приложение не загружает эту трубку равномерно. Возможно, верхняя грань испытывает сжатие, нижняя — напряжение, а боковые стороны просто… существуют. Вы платите за материал, который ничего не делает.
Пользовательские профили позволяют разместить материал там, где действительно возникает напряжение. Утолщайте полки, утончайте стенки, добавляйте внутренние ребра в стратегически важных местах. Я видел, как инженеры-инструментальщики вырезали 30% материала из профиля, в то время какувеличениеего грузоподъемность. Это не теория,-это базовая структурная оптимизация, которую не могут предложить профили товаров, поскольку они не предназначены ни для кого конкретно.
Математика становится интересной в масштабе. Профиль, который весит 0,4 фунта/фут вместо 0,6 фунта/фут, экономит 0,2 фунта на погонный фут. Пробегая 50 000 футов в год, вы не купите 10 000 фунтов смолы. При цене 1,20 доллара за фунт товарного ПВХ это 12 000 долларов в год. Кубик стоил 4500 долларов. Окупаемость через пять месяцев.
Почему интеграция лучше сборки
Пользовательские профили могут объединить то, что в противном случае потребовало бы нескольких компонентов.
Стандартный подход: алюминиевая рама, резиновая прокладка, пластиковая защелкивающаяся-крышка, уплотнитель из пенопласта. Четыре SKU, четыре поставщика, четыре спецификации качества, сборочные работы, которые объединят их воедино.
Комплексный подход: один со-профиль с жесткими структурными стенками из ПВХ, гибкими уплотнительными кромками из ТПЭ и предварительно-окрашенной крышкой, которая защелкивается на встроенных ласточкиных хвостах во время самого процесса экструзии.
Процесс совместной-экструзии — это не научная фантастика. Это существует с 1970-х годов. Два или три экструдера подают разные полимеры в одну головку, при этом каждый материал поступает в назначенную ему зону поперечного- сечения. Жесткий и гибкий. Непрозрачный и прозрачный. Девственность и перешлифовка.
Производители окон и дверей поняли это несколько десятилетий назад. Эти многокамерные виниловые оконные рамы со встроенным уплотнителем и со-экструдированной цветной крышкой? Это пять или шесть материалов в одном профиле, производимых со скоростью 40 футов в минуту.
Вопрос инвестиций в оснастку
Стоимость инструментов отпугивает людей от индивидуальной экструзии. Не должен.
Типичный производственный штамп для среднего-профиля сложности: от 3000 до 7000 долларов. Сложная геометрия с жесткими допусками, возможность совместной экструзии, полые камеры, требующие внутренних оправок: от 8 000 до 15 000 долларов США. Очень сложные медицинские или аэрокосмические профили с инструментами из экзотических сплавов: 20 долларов США,000+, но это редкость.

Сравните это с литьем под давлением. Пресс-форма с одной-полостью для детали средней сложности стоит около 15 000 долларов, и ее стоимость быстро растет. Многоместные производственные формы обычно стоят от 50 000 до 150 000 долларов.
Экструзионная головка обеспечивает получение непрерывной длины. Разрезайте где хотите. Нужен 6-дюймовый кусок? Отрезаем на 6 дюймов. Вам нужны 14 футов? Тот же умрет. Литьевые формы дают вам один снимок, одну геометрию. Измените длину, измените форму.
Математические расчеты амортизации: матрица стоимостью 5000 долларов США, 100 000 погонных футов за срок службы, это стоимость инструмента 0,05 доллара США за фут. На территории четверти-миллиона футов она падает до 0,02 доллара за фут. В какой-то момент стоимость инструмента исчезает из-за ошибки округления.
Выбор материала: где люди ошибаются
Все по умолчанию используют ПВХ. Ничего против ПВХ-он универсальный, недорогой, прекрасно экструзируется. Но это не всегда оптимально.
HDPE стоит дешевле за фунт и выдерживает воздействие наружного воздуха без стабилизаторов. Полипропилен обеспечивает живые-возможности шарнирного соединения, которых нет ни у одного другого обычного пластика. ABS обеспечивает ударопрочность и поверхность под покраску. Поликарбонат обеспечивает оптическую прозрачность и устойчивость к разрушению, хотя он в три раза дороже ПВХ.
Ошибка заключается в выборе материала до понимания требований к его применению. Кто-то выбирает поликарбонат в качестве структурного канала, потому что хочет «прочный». Можно было бы использовать АБС за половину стоимости. Кто-то выбирает ПВХ для применения в продуктах,-контактирующих с пищевыми продуктами, затем узнает, что им нужны материалы, соответствующие требованиям FDA-, и начинает заново с ПП или ПЭВП.
Выбор материала влияет не только на стоимость единицы продукции. Это влияет на параметры обработки (скорость линии, требования к охлаждению, последующую обработку), вторичные операции (сварка, клеевое соединение, механическое крепление) и условия окончания--срока службы (потоки переработки, соответствие нормативным требованиям).
Мелкие тиражи: экономический сдвиг
Минимальный объем заказа зависит от экструдера. Некоторые хотят минимум 5000 фунтов. Другие пробегут 500 фунтов, если вы не торопитесь.
Небольшие тиражи вредят экономике подразделения. Время на установку, продувку между цветами, первую-проверку изделия-эти фиксированные затраты распределяются на меньшее количество футов. Профиль, стоимость которого составляет 0,85 доллара США за фут при высоте 10 000 футов, может стоить 1,40 доллара за фут при высоте 1 000 футов.
Но небольшие прогоны имеют смысл в ситуациях, которые люди упускают из виду:
Проверка прототипа перед переходом к производственному оборудованию. Бета-тестирование с использованием реальных (не смоделированных) компонентов. Проведите инвентаризацию во время изготовления производственной оснастки. Продукты ограниченного-серии, для которых амортизация инструментов не является основной проблемой.
Некоторые экструдеры поддерживают программы быстрой-оснастки. Матрицы из мягкого алюминия вместо закаленной стали. Более низкая стоимость, более короткое время выполнения заказа, ограниченный срок службы-может быть, 20 000 футов, прежде чем матрица выйдет из строя. Достаточно для тестирования рынка. Если продукт успешен, инвестируйте в производственное оборудование.

Скрытые вещи: допуски и последовательность
Допуски коммерческих экструзионных изделий обычно составляют ±0,010 дюйма по критическим размерам для большинства профилей. Точность экструзии достигает ±0,005 дюйма при контролируемом охлаждении, последующей калибровке и мониторинге процесса.
Почему это имеет значение для стоимости?
Невысокие допуски вынуждают приспосабливаться ниже по течению. Детали не подходят, поэтому вы добавляете прокладки. Прокладки не герметичны, поэтому вы задаете больше натягов. Компоненты требуют -установки вручную, а не простой-сборки.
Жесткие допуски обходятся дороже на этапе экструзии-более низкая скорость линии, больше брака, дополнительные проверки качества. Но они во много раз экономят эти затраты на сборке, гарантии и удовлетворении потребностей клиентов.
Расчет не всегда очевиден. Осветительная компания сменила экструдеры, чтобы сэкономить 0,08 доллара США за фут на профилях линз. Допуски были в пределах спецификации, но постоянно были недостаточными. Их автоматизированная сборочная линия начала отбраковывать 8% рам из-за проблем с посадкой. Экономия в размере 0,08 доллара превратилась в дополнительные затраты на доработку и утилизацию в размере 0,30 доллара. Они переключились обратно.
Что происходит в конце--жизни
Термопласты в принципе подлежат вторичной переработке. Практика сложнее.
Экструдированные моно-материалы (чистый ПВХ, чистый ПП и т. д.) возвращаются непосредственно в операции компаундирования. Смешанные-отходы материалов, образующиеся в результате совместной-экструзии, требуют разделения или допускают переработку в менее-применения.
В некоторых отраслях используются-системы замкнутого цикла. Производители виниловых окон измельчают промышленные отходы- и смешивают их с первичным материалом. Европейская индустрия ПВХ располагает инфраструктурой сбора и переработки, которая обрабатывает профили потребителей после-.
Проектирование с возможностью вторичной переработки влияет на выбор материала. Колпачок, стабилизированный УФ-на основе стандартного ПВХ? Пригодны для вторичной переработки в большинстве операций. Ко-уплотнитель из ТПЭ на раме из ПВХ? Наверное, требует расставания. Алюминиевая вставка, приклеенная-клеем, в пластиковом корпусе? Забудьте о вторичной переработке без значительной переработки.
Это кажется второстепенным по сравнению с экономией средств, пока правила не изменятся или клиенты не начнут задавать вопросы. Законы о расширенной ответственности производителей в Европе уже влияют на спецификацию профиля. Рынки Северной Америки движутся в схожих направлениях.
Стратегия закупок
Один-источник или несколько-источников. У обоих есть аргументы.
Единый источник: консолидация объемов, управление инструментами, глубина взаимоотношений, приоритет при ограничении мощностей. Вы становитесь значимым клиентом.
Несколько-источников: надежность поставок, конкурентоспособные цены, географическая избыточность. Вы страхуетесь от сбоев.
Решение зависит от сложности. Доступны профили товаров от нескольких экструдеров? Наличие нескольких-источников имеет смысл. Нестандартная геометрия с использованием инструментов, которые вы финансировали? Фактически вы получаете единый-источник независимо от контрактов. Штамповка живет на одном предприятии.
Некоторые компании заказывают дублирующие инструменты-основные и резервные матрицы для отдельных экструдеров. Страхование стоит денег, но также и остановка производства, если у вашего единственного-поставщика случился пожар, трудовой спор или банкротство.
Подведение итогов
Экономические преимущества нестандартных пластиковых профилей проявляются в нескольких статьях бюджета, а не только в приобретении материалов. Инструменты — это единоразовые-затраты. Оптимизация материалов снижает постоянные затраты. Устранение вторичных операций повышает пропускную способность. Интеграция снижает сложность SKU. Контроль допусков упрощает сборку.
Компании, которые получают такую экономию, обычно имеют одну общую черту: они используют экструдер на ранних этапах процесса проектирования. Не после того, как инженеры завершат разработку чертежей-раньше. В ходе разработки концепции. Когда геометрия поперечного- сечения все еще остается предметом переговоров и компромиссы-между материалом, инструментом и процессом остаются открытыми.
Если вы все еще покупаете--формы на полках и изготавливаете из них то, что вам действительно нужно, вы почти наверняка теряете деньги в своем производственном процессе. Возможно, многое из этого.