

ABS — один из тех материалов, который выглядит простым, пока проект не перейдет от раннего чертежа к реальному производству. Он знаком, широко доступен и его легко описать в общих чертах: он достаточно жесткий, прочный, легко окрашивается и подходит для многих формованных и экструдированных деталей. Именно из-за этого знакомства спецификации иногда ограничиваются одним словом: ABS.
Для ранней концепции этого может быть достаточно. Для производства это часто не так.
ABS означает акрилонитрилбутадиенстирол, но название описывает семейство материалов, а не один фиксированный состав. Производители корректируют структуру и рецептуру полимера, чтобы подчеркнуть различные свойства, поэтому АБС-пластик продается в различных-назначениях, с высокой-текучестью, с высокой-ударостойкостью, термо-стойкой, плакирующей,-огнестойкой, экструзионной маркой и другими.
Различия – это не просто маркетинговые ярлыки. Они могут быть достаточно большими, чтобы изменить способ обработки материала и поведение готовой детали.
Полезным примером служат две марки TAIRILAC. AE8000-H считается маркой для экструзии, а AG15A1-H — маркой общего назначения. В паспортах производителей от 22 мая 2020 года оба указывают предел прочности на разрыв 43 МПа. Если бы прочность на разрыв была единственной сравниваемой величиной, было бы мало причин различать их.
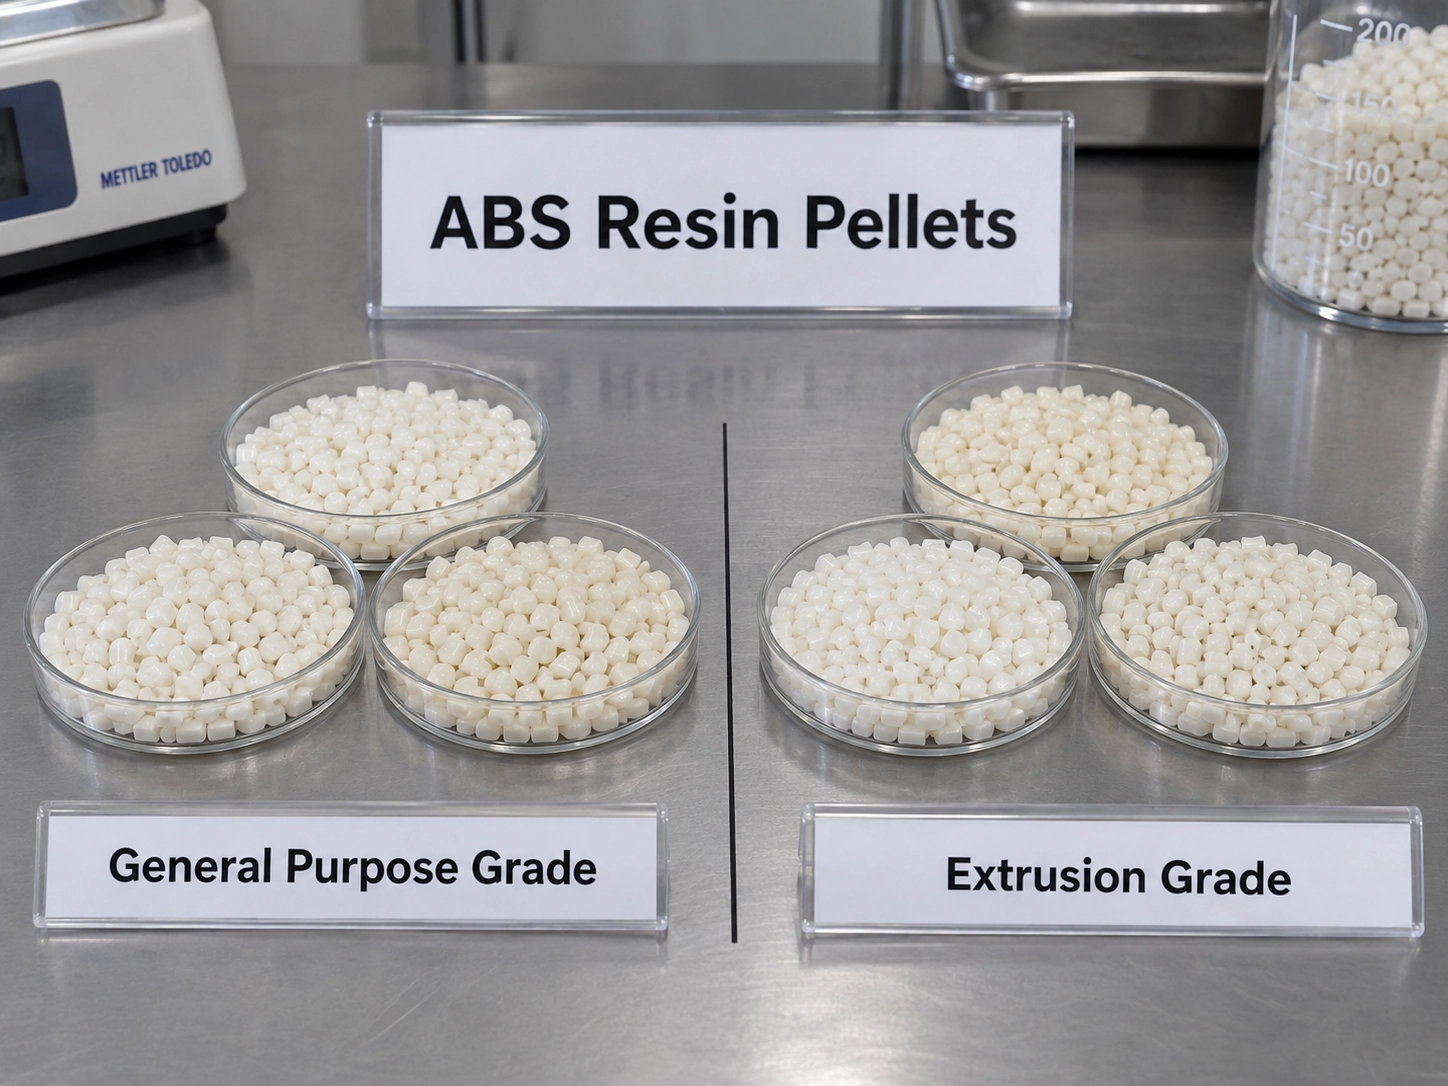
Остальные данные говорят о другом.
| Свойство | Экструзионная марка AE8000-H | AG15A1-H, класс общего назначения |
|---|---|---|
| Индекс текучести расплава, 220 градусов × 10 кг | 5,4 г/10 мин. | 22 г/10 мин. |
| Зубчатый удар по Изоду, 23 градуса, 4 мм | 41 кДж/м² | 25 кДж/м² |
| Предел прочности, 23 градуса | 43 МПа | 43 МПа |
| Модуль упругости при изгибе, 23 градуса | 2050 МПа | 2550 МПа |
| Температура размягчения по Вика, 50 Н | 94 градуса | 93 градуса |
| HDT, 1,8 МПа, неотожженный | 88 градусов | 86 градус |
При тех же условиях испытания на текучесть-расплава марка общего-назначения примерно в четыре раза превышает заявленный MFI. Экструзионная марка также характеризуется более высокой ударной вязкостью по Изоду и более низким модулем упругости при изгибе. Ни одна из оценок не является универсально лучшей; они просто были сформулированы вокруг разных приоритетов.
Это первое, что стоит понять об АБС. Знакомое название материала не избавляет от необходимости определять марку.
Почему опубликованные свойства ABS так сильно различаются
Поиск свойств ABS часто приводит к запутанной смеси значений. Один источник может показывать предел прочности около 40 МПа, другой дает более широкий диапазон, и лист производителя для конкретной смолы снова может быть другим.
Большая часть кажущегося противоречия возникает из-за того, что источники отвечают на разные вопросы.

Общая ссылка описывает ABS как семейство материалов. База данных материалов может объединять данные о нескольких коммерческих сортах и, следовательно, отображать диапазон. Например, компания SpecialChem в настоящее время указывает предел прочности при разрыве на уровне 29,8–43 МПа, а модуль упругости при изгибе — около 1,6–2,4 ГПа. Эти цифры полезны для понимания примерной территории, которую занимает АБС, но их недостаточно, чтобы указать, какую смолу производят.
Таблица данных именованного производителя гораздо полезнее, когда проект становится серьезным, поскольку в ней указывается фактическая оценка и обычно указывается метод или условия испытаний. Даже в этом случае числа следует сравнивать только тогда, когда условия совместимы.
Течение расплава является хорошим примером. Значение, измеренное при 200 градусах под нагрузкой 5 кг, не может рассматриваться как эквивалентное значению, измеренному при 220 градусах под нагрузкой 10 кг. То же предостережение применимо и к ударной вязкости, где на результат влияют методы Изода и Шарпи, состояние надреза и геометрия образца. HDT изменяется в зависимости от приложенного напряжения и подготовки образца. Значения в отожженном и неотожженном состоянии также могут сообщаться отдельно.
Это имеет такое же значение как при покупке, так и при дизайне. Номер свойства может легко потерять исходное состояние испытаний при его перемещении из таблицы данных смолы в чертеж клиента, коммерческое предложение или внутренний список материалов. Как только этот контекст исчезает, точное-выглядящее число может стать на удивление двусмысленным.
Дата таблицы данных также является частью этого контекста. В листе AE8000-H 2020 года указано 5,4 г/10 минут при 220 градусах × 10 кг. Текущая онлайн-информация FCFC не совсем соответствует этому историческому листу: подробная таблица свойств в настоящее время показывает 6,0 г/10 мин, в то время как в другой области той же живой страницы все еще отображается 5,4.
Для материального образования это интересная иллюстрация того, как развиваются публикуемые данные. Для производственной спецификации ответ должен быть проще: укажите производителя и сорт и работайте по текущей таблице данных с-контролем версий, а не по номеру, скопированному с веб-страницы.
Где ABS обычно достигает своих пределов
АБС-пластик хорошо работает во многих изделиях для внутреннего использования, поскольку его свойства достаточно сбалансированы. Проблемы обычно возникают, когда проект требует от материала каких-либо действий, выходящих за пределы комфортного диапазона, особенно при длительном-воздействии ультрафиолета, агрессивных химикатах или повышенной температуре.
Открытое воздействие
Незащищенный АБС-пластик обычно не является первым материалом, который выбирают для длительного воздействия атмосферных воздействий.
Уязвимой частью структуры является в основном полибутадиеновая фаза. Под воздействием УФ-излучения фото-окисление может привести к пожелтению поверхности и охрупчиванию. Важным моментом является то, что видимое изменение цвета не обязательно является всей проблемой.

В исследовании CSIRO коммерческой смолы для труб из АБС-пластика для изучения этого поведения использовалось ускоренное ксеноновое-дуговое выветривание. Исследователи заметили желто--коричневое изменение цвета на ранних этапах программы воздействия и сообщили о существенном снижении ударопрочности — с 214 до примерно 60 кДж/м². После воздействия, соответствующего 12 месяцам моделирования естественного выветривания в их тестовой модели, глубина обесцвечивания составила около 0,1 мм.
Исследование полезно, поскольку оно показывает, что относительно неглубокая разрушенная поверхность может оказывать гораздо большее влияние на ударные характеристики, чем можно было бы предположить по ее глубине. Его не следует превращать в фиксированный срок службы АБС на открытом воздухе. Работа включала одну смолу, одну программу испытаний и один набор экологических допущений. В одном разделе документа также содержится противоречивое преобразование часов-в-месяцев, поэтому спорное преобразование времени бесполезно в качестве расчетного показателя.
Для реального продукта вопросы более практичны. Будет ли профиль постоянно находиться на открытом воздухе или солнечный свет будет виден лишь изредка? Важно ли сохранение цвета? Является ли деталь косметической, структурной или и той, и другой? Доступна ли марка ABS, стабилизированная УФ-излучением, или более подходящей отправной точкой будет ASA?
ASA обычно предлагается специально для применений,-устойчивых к атмосферным воздействиям, что делает его естественным сравнением, когда долгосрочный-внешний вид и устойчивость к ультрафиолетовому излучению преобладают. Это еще не означает, что каждый сорт ASA автоматически предпочтительнее любого сорта ABS; фактическое сравнение относится к уровню класса.
Химикаты
Химическая стойкость — это еще одна область, в которой стандартная диаграмма ABS не может помочь в реализации проекта.
АБС обладает хорошей стойкостью во многих обычных средах, но ароматические и галогенированные углеводороды, кетоны и сложные эфиры относятся к группам растворителей, которые обычно считаются проблемными. Реальное поведение готовой детали также зависит от концентрации, температуры, времени контакта и механического напряжения.
Это становится актуальным в приложениях, связанных с чистящими жидкостями, клеями, смазками или технологическими химикатами. Материал, который выдерживает случайное протирание, может вести себя по-другому при многократном воздействии, погружении или контакте в условиях стресса.
По этой причине требование «химическая стойкость» само по себе не является особенно полезным требованием. Наименование фактического химического вещества и условий эксплуатации дает поставщику возможность сверить его с данными о смоле или, при необходимости, протестировать.
Нагревать
Термические данные легко истолковать неправильно, поскольку цифры выглядят как температурные пределы.
В двух приведенных выше примерах TAIRILAC неотожженный HDT при давлении 1,8 МПа указан как 88 градусов и 86 градусов. Их температуры размягчения по Вика находятся в аналогичном диапазоне. Было бы заманчиво свести это к простому утверждению, например, «АБС может срабатывать при температуре около 90 градусов», но испытания показывают не это.
HDT описывает деформацию под определенной нагрузкой в определенном испытании. Викат измеряет еще один вид тепловой реакции. Ни один из них не является прямым непрерывным-использованием-температурным режимом для готового профиля.
На длинный компонент под нагрузкой также могут влиять ползучесть, термоциклирование, напряжение сборки и величина размерного перемещения, которую может выдержать приложение. Корпус, который на короткое время достигает повышенной температуры, и длинный профиль, который должен оставаться прямым в течение многих лет, — это разные проблемы, даже если оба они изготовлены из АБС-пластика.
Когда тепло имеет значение, рабочий диапазон и состояние нагрузки более полезны, чем общий предел температуры.
Выбор материала снова меняется при выдавливании детали
Большое количество информации об ABS в Интернете написано о литье под давлением, что имеет смысл, учитывая, насколько широко этот материал используется для корпусов, крышек и формованных конструктивных элементов. Экструзия профиля предъявляет иные требования к смоле.
В форме материал заполняет закрытую полость и поддерживается при охлаждении. Экструдированный профиль непрерывно выходит из матрицы и должен оставаться контролируемым, пока калибровка и охлаждение определяют его окончательные размеры. Как только в сечении присутствуют полые камеры, тонкие грани, тяжелые ребра или асимметричное распределение стенок, поведение материала и геометрия начинают взаимодействовать способами, которые не очевидны из таблицы основных свойств.
Это одна из причин, по которой эталонная деталь из АБС,-отлитая под давлением, недостаточна для того, чтобы квалифицировать марку для длительной экструзии.

Рассмотрим относительно небольшой формованный корпус и полый профиль длиной 1,5-метра. Оба могут иметь маркировку ABS, и оба могут иметь одинаковые требования к прочности при комнатной температуре. Однако экструзия также должна постоянно сохранять свою форму после выхода из матрицы. Неровные стены могут охлаждаться с разной скоростью, более тяжелое ребро может тянуть прилегающую косметическую поверхность, а асимметричная секция может затруднить контроль размеров.
В этот момент актуальным вопросом уже не является просто то, обладает ли ABS достаточной прочностью на растяжение или удар. Оценка должна работать с разделом.
Именно поэтому общие утверждения о «стандартной толщине стенок АБС» или «нормальном допуске экструзии АБС» имеют ограниченную ценность. Значимый допуск зависит от геометрии профиля, смолы, оснастки, системы охлаждения, метода измерения и критериев приемки. Один и тот же номинальный допуск может быть обычным на одном участке и нереалистичным на другом.
Данные о текучести-плавки помогают частично описать процесс обработки, но их не следует рассматривать как универсальный пороговый показатель для экструзии-. Предыдущее сравнение TAIRILAC показывает, что один производитель намеренно позиционирует свой экструзионный сорт с гораздо более низкой текучестью, чем сорт общего-назначения при тех же условиях испытаний. Это полезное свидетельство того, насколько разные марки могут быть составлены, а не правило, которое можно применять к каждой смоле АБС.
Поэтому для реального профиля рисунок является частью обсуждения материала. Смола не может оцениваться полностью отдельно от геометрии, которой она должна стать.
Сравнение ABS с ПВХ, ПК и ASA
Сравнение материалов более полезно, когда оно начинается с причины, по которой рассматривается второй материал.
Если вопрос устойчивости к атмосферным воздействиям на открытом воздухе является предметом дискуссии, то ASA входит в шорт-лист, поскольку устойчивость к атмосферным воздействиям и стабильность цвета являются центральными критериями позиционирования сортов ASA.
Если прозрачность, очень высокие ударные характеристики или более высокие тепловые требования становятся важными, возможно, стоит рассмотреть поликарбонат.
Жесткий ПВХ может быть более сильным кандидатом, если проект уже соответствует определенному балансу жесткости, химического поведения, огнестойкости, стоимости и характеристик экструзии ПВХ.
Ни одно из этих сравнений не может быть правильно выполнено с помощью общей таблицы, в которой указано одно значение для «АБС», одно для «ПВХ» и одно для «ПК». Все три представляют собой обширное семейство коммерческих материалов специализированных марок.
Поведение пламени показывает, почему это важно. Два сорта TAIRILAC, обсуждавшиеся ранее, имеют обозначение UL 94 HB при указанной толщине. Этот результат относится к этим двум сортам при такой толщине; он не устанавливает классификацию воспламеняемости для ABS в целом. Тот же принцип применяется при сравнении конкретной марки ПВХ или ПК.
Полезная последовательность состоит в том, чтобы сначала определить требования, затем сузить семейство материалов и сравнить фактические коммерческие сорта, как только короткий список станет серьезным.
Для проектов, которые все еще находятся на стадии более широкого-отбора материалов, нашаруководство по выбору экструзионного материалаболее подробно описывает это решение.
Что на самом деле должно быть на чертеже ABS?
Чертеж не обязательно должен воспроизводить всю таблицу технических данных смолы, но он должен содержать достаточно информации, чтобы обеспечить воспроизводимость требований к материалу.
ISO 19062-1:2015 – это действующий опубликованный стандарт обозначения ISO для формовочных и экструзионных материалов из АБС-пластика. В его публичном описании используются четыре условных свойства: температура размягчения по Вика, массовый расход расплава, ударная вязкость по Шарпи с надрезом и модуль упругости. Он также учитывает такие факторы, как состав, предполагаемое применение или метод обработки, добавки, красители, наполнители и армирование.
Старый стандарт ISO 2580-1:2002 был отменен и заменен ISO 19062-1.
ASTM D4673-23 предоставляет другую систему классификации и обозначения строк для формовочных и экструзионных материалов ABS в США. Одно предложение по объему особенно полезно: система предназначена для обозначения материалов, используемых для изготовления деталей, а не для самого выбора материала.
Это различие отражает то, что происходит на практике. Стандарт может помочь двум сторонам последовательно идентифицировать материал, но он не может решить, подходит ли этот материал для данной детали.
Для некоторых проектов наиболее достоверной характеристикой является просто производитель и точная марка. Другим требуется дополнительный контроль над текучестью расплава, ударопрочностью, цветом, добавками, термическим поведением или воздействием окружающей среды. Какие поля относятся к чертежу, зависит от того, что на самом деле может привести к выходу продукта из строя или стать неприемлемым.
Профиль, который будет использоваться в помещении при умеренной температуре, может потребовать относительно небольшого количества дополнительной информации. Видимый внешний профиль, подверженный воздействию солнечного света, чистящих химикатов и ограничений по размерам, требует гораздо большего.
Прежде чем профиль ABS будет рассмотрен для производства, наиболее полезная информация обычно проста: чертеж сечения, предполагаемая среда, рабочая температура, воздействие ультрафиолета, любые соответствующие химические вещества, требования к внешнему виду и ожидаемый объем производства. Эти входные данные раскрывают гораздо больше, чем просто другая общая таблица свойств ABS.
Как только смола и профиль определены, сушка, состояние расплава, оснастка, калибровка и контроль процесса становятся предметом отдельного обсуждения. Эти темы рассматриваются в нашемРуководство по процессу экструзии АБС-пластика.
Для полых или геометрически сложных профилей нашинаправляющая для экструзии полого профиляобъясняет, почему распределение стенок и геометрия сечения оказывают такое сильное влияние на контроль размеров.
Если на текущем чертеже указано толькоАБС, это не обязательно означает, что обозначение материала неверно. Это значит, что за этим еще могут скрываться решения.
Отправка чертежа раздела вместе с условиями эксплуатации обычно является самым быстрым способом выяснить, какое из этих решений действительно имеет значение.
Отправьте нам свой чертеж или требования к проекту
Технические источники
Технические паспорта TAIRILAC AE8000-H и AG15A1-H, Formosa Chemicals & Fiber Corp., от 22 мая 2020 г.
ИСО 19062-1:2015,Пластмассы - Акрилонитрил-бутадиен-стирол (АБС) материалы для формования и экструзии - Часть 1. Система обозначений и основа для технических условий.
АСТМ Д4673-23,Стандартная система классификации и основа спецификации для акрилонитрил-бутадиен-стирольных (АБС) пластмасс и сплавов, материалов для литья и экструзии.
Тиганис Б.Е., Дэвис П., Берн Л.С. и Готама Дж. CSIRO, исследование ускоренного воздействия атмосферных воздействий на трубную смолу АБС.
Специальная Химия,Акрилонитрил-бутадиен-стирол (АБС): как правильно выбрать марку?